


High-Quality ER308L Stainless Steel Welding Wire For TIG & MIG Processes
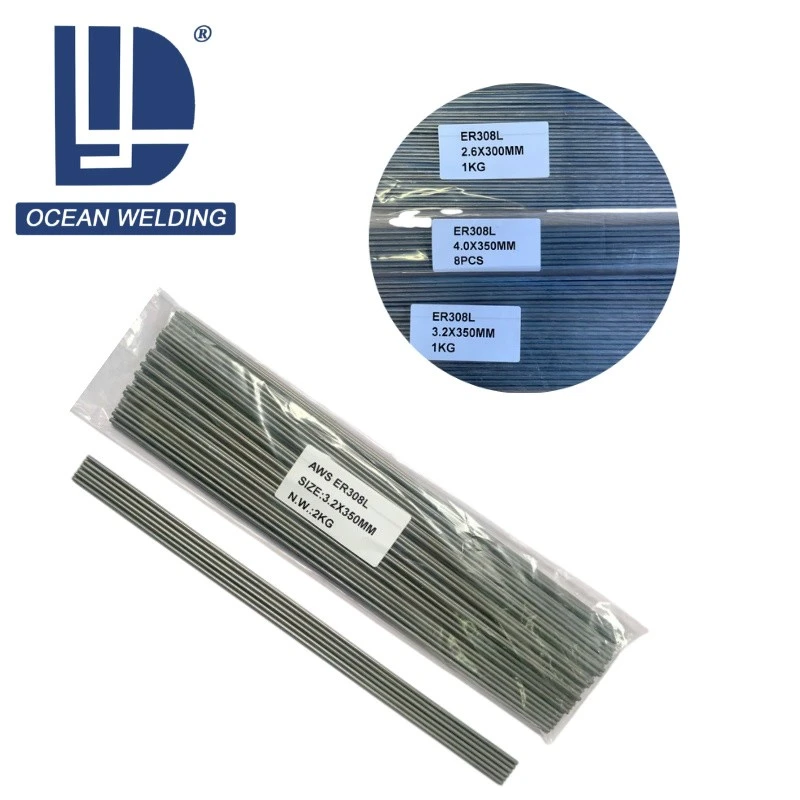
High-Quality ER308L Stainless Steel Welding Wire For TIG & MIG Processes

High-Quality ER308L Stainless Steel Welding Wire For TIG & MIG Processes
High-Quality ER308L Stainless Steel Welding Wire For TIG & MIG Processes
High-Quality ER308L Stainless Steel Welding Wire For TIG & MIG Processes
High-Quality ER308L Stainless Steel Welding Wire For TIG & MIG Processes
ER308L Zvárací drôt z nehrdzavejúcej ocele
Vynikajúci zvárací výkon: Dobré pre zváranie 304L, 321 Nerezové ocele.
Široká škála aplikácií: Používa sa v potravinách, chemických a lekárskych poliach.
Uplatniteľný proces zvárania: Pracuje s MIG, TIG a Argon Gas.
V modernej priemyselnej výrobe sú vysokokvalitné zváracie materiály nevyhnutné na zabezpečenie integrity a trvanlivosti štruktúry.
ER308L Zváracia voda z nehrdzavejúcej ocele pre procesy TIG & MIG je jedným z takýchto produktov navrhnutých tak, aby vyhovoval potrebám zvárania s vysokým štandardom.
Vďaka svojmu vynikajúcemu výkonu a širokej uplatniteľnosti sa stal materiálom výberu v oblasti zvárania z nehrdzavejúcej ocele, najmä pre aplikácie, ktoré si vyžadujú extrémne vysoký odolnosť proti korózii a kvalita zvárania.

Charakteristika
Obsah uhlíka z zváracieho drôtu z nehrdzavejúcej ocele je prísne riadený pod 0. Intergranulárna korózia je bežným problémom pri zváraní z nehrdzavejúcej ocele, najmä v zóne postihnutej teplom (HAZ) a zvarovom kovu. Zrážanie karbidov povedie k zníženiu obsahu chrómu na hranici zŕn, čím sa zníži rezistencia na koróziu. Znížením obsahu uhlíka ER308L významne zlepšuje medzigranulárnu odolnosť zvaru a je obzvlášť vhodná pre aplikačné scenáre, ktoré si vyžadujú vysokú odolnosť proti korózii, ako sú chemické vybavenie, strojové zariadenie na spracovanie potravín a lekárske vybavenie.
2. Vynikajúci výkon procesu zvárania
Vysoko kvalitný zvárací drôt ER308L - vynikajúci výkon zvárania vykazuje počas procesu zvárania dobrú tekutosť, stabilné vlastnosti oblúka a vynikajúce schopnosti formovania zvarov. Vďaka svojim stabilným oblúkovým charakteristikám je plynulejší proces zvárania, znižuje generovanie defektov rozstrelky a zvaru a tým zlepšuje účinnosť zvárania a kvalitu zvaru. Nízke rozstrekovacie charakteristiky zváracieho drôtu ER308L nielen znižujú pracovné zaťaženie čistenia, ale tiež znižujú potenciálne riziká pre operátorov a zariadenia počas zvárania a sú obzvlášť vhodné pre automatizované zváracie a vysoko presné potreby zvárania.
3. Vynikajúci odpor korózie
Vďaka svojmu vysokému obsahu chrómu (18%-20%) a vysokého niklu (9%-11%), zváracia voda z nehrdzavejúcej ocele vykazuje vynikajúci odpor korózie v rôznych priemyselných prostrediach. Táto kombinácia zložiek jej umožňuje odolávať korózii z rôznych chemických médií vrátane kyslého, alkalického a soľného prostredia. Zvárací drôt ER308L je preto vhodný iba pre bežné atmosférické prostredie, ale tiež si zachováva dobrý výkon v drsnom prostredí, ako je chemické, farmaceutické a morské inžinierstvo.
4. Široká škála aplikácií
Zvárací drôt ER308L je vhodný na zváranie rôznych materiálov z nehrdzavejúcej ocele, ako sú 304L, 321 a 347. Jeho široký rozsah aplikácií zahŕňa chemické vybavenie, strojové zariadenia na spracovanie potravín, zdravotnícke vybavenie, tlakové nádoby, stavbu lode, architektonické dekorácie a či už ide o tenké zváranie tanier. štruktúra.
5. Flexibilita procesu zvárania
Zvárací drôt ER308L je vhodný pre rôzne zváracie procesy, vrátane zvárania TIG (zváranie volfrámového inertného plynu) a zvárania MIG (kovový inertný plynový zváranie). Pri zváraní TIG môže ER308L poskytnúť vysoko kvalitný vzhľad zvaru a kontrolu jemného zvárania; Pri zváraní MIG vykazuje vysokú účinnosť a vysokú mieru ukladania. Okrem toho sa zvárací drôt z nehrdzavejúcej ocele zvyčajne používa s argónovým alebo argónovým zmiešaným plynom obsahujúcim malé množstvo kyslíka, ktorý môže ďalej optimalizovať výkon zvárania a chrániť kvalitu zvaru.
Aplikácia


Polarita
Zvárací drôt ER308L sa odporúča používať kladné pripojenie k jednému prúdu (DC+), to znamená, že drôt je pripojený k zápornému pólu a obrobok je pripojený k pozitívnemu pólu. Tento výber polarity môže zabezpečiť stabilitu oblúka počas zvárania a zároveň poskytnúť dobrý prenikanie a zváranie.
Chemické zloženie
| Položka | C | SI | Mn | P | S | Cr | NI |
|---|---|---|---|---|---|---|---|
|
AWS Standard
|
0. 03max | 0. 60Max | 1.00-2.50 | 0. 03max | 0. 03max | 19.50-22.00 | 9.0-11.0 |
Mechanické vlastnosti
|
Mechanická vlastnosť
|
Výnosová sila MPA
|
Pevnosť v ťahu MPA
|
Predĺženie %
|
|---|---|---|---|
|
AWS Standard
|
Väčší alebo rovný 205 MPa
|
Väčší alebo rovný 515 MPa
|
Väčšie alebo rovné 35%
|
Požiadavky na zváranie
- Metóda zvárania:Vysokokvalitný zvárací drôt z nehrdzavejúcej ocele - Vynikajúci zvárací výkon je vhodný pre zváranie oblúkových oblúkov (GMAW) a zváranie oblúka volfrámu (GTAW). Tieto dve metódy zvárania môžu poskytnúť najlepšiu kontrolu procesu zvárania a zabezpečiť, aby zvar mal vynikajúce mechanické vlastnosti a odolnosť proti korózii.
- Tieniaci plyn:Odporúča sa používať ako tieniaci plyn 100% argón alebo zmes argónu a 1% ~ 3% kyslíka. Prietok tieniaceho plynu by sa mal riadiť pri 20-25 litroch\/minútach. Vhodný prietok môže účinne chrániť roztavený bazén pred atmosférickým znečistením a znížiť tvorbu defektov, ako sú póry.
- Oblúková dĺžka:Dĺžka oblúka by sa mala spravidla riadiť okolo 4-6 mm. Udržiavanie vhodnej dĺžky oblúka je nevyhnutné pre stabilný proces zvárania. Ak je oblúk príliš dlhý, povedie to k nedostatočnému pokrytiu tieniaceho plynu, vďaka čomu je zvar náchylný k defektom, ako sú póry; Ak je oblúk príliš krátky, zhoršila sa zmáčateľnosť roztaveného kovu, čo vedie k nedostatočnej fúzii a zlej tvorbe zvaru. Primeraná regulácia dĺžky oblúka môže zabezpečiť stabilný vstup tepla a vynikajúca kvalita zvaru.
Kľúčové body pre zváranie TIG s zváracím drôtom ER308L
1. Metóda zvárania
Zvárací drôt z nehrdzavejúcej ocele ER308L je vhodný pre zváranie TIG (zváranie inertného plynu volfrámu), ktoré môže poskytovať vysoko kvalitné zvary, najmä na zváranie z nehrdzavejúcej ocele s vysokými požiadavkami na odpor korózie a vzhľad.
2. Shielding Gas
Pri zváraní TIG sa odporúča používať 100% argón ako tieniaci plyn. Argón môže účinne izolovať vzduch, zabrániť oxidácii a kontaminácii zvaru a zabezpečiť vysokú kvalitu zvaru.
3. Parametre zvárania
Súčasný typ: Odporúča sa používať kladné pripojenie s jedným prúdom (DC+), to znamená, že zvárací drôt je pripojený k zápornému pólu a obrobok je pripojený k pozitívnemu pólu.
Aktuálny rozsah: V závislosti od priemeru drôtu a polohy zvárania je aktuálny rozsah zvyčajne medzi 100-200 a.
Dĺžka oblúka: Dĺžka oblúka by sa mala riadiť približne 4-6 mm. Oblúk, ktorý je príliš dlhý, môže viesť k nedostatočnej ochrane a produkovať póry; Oblúk, ktorý je príliš krátky, môže spôsobiť zlú zmáčateľnosť a ovplyvniť tvorbu zvaru.
4. Zváranie prevádzkových zručností
Rýchlosť zvárania: Udržiavajte miernu rýchlosť zvárania a vyhnite sa príliš rýchlej alebo príliš pomaly. Príliš rýchle môže spôsobiť, že zvar bude príliš úzky, zatiaľ čo príliš pomalý môže spôsobiť koncentráciu tepla a zvýšiť riziko intergranulárnej korózie v zóne ovplyvnenej teplom.
Uhol zváracieho pištole: Pri zváraní by sa uhol zváracej pištole mal udržiavať medzi 5 stupňom -15, aby sa predišlo nadmerným uhlom, ktoré vedú k nedostatočnému topeniu okraja zvaru.
Tvarovanie zvárania: Odporúča sa používať „metódu zvárania“, to znamená, že zváracia pištoľ je posunutá dopredu, aby sa získal rovnomernejší vzhľad zvaru a lepšiu penetráciu.
Kľúčové body pre zváranie MIG s zváracím drôtom ER308L
1. Metóda zvárania
Zvárací drôt z nehrdzavejúcej ocele ER308L je vhodný na zváranie MIG (zváranie oblúka kovového oblúka), ktorý môže dosiahnuť efektívny a stabilný proces zvárania ochranou kontinuálnej elektródy privádzacej drôtu a tieniaceho plynu.
2. Shielding Gas
Pri zváraní MIG sa ako tieniaci plyn odporúča 100%argón alebo zmes argónu a malé množstvo kyslíka (1%-3%). Táto kombinácia plynu môže poskytnúť stabilný oblúk, redukovať rozstrek a chrániť roztavený bazén pred atmosférickou kontamináciou.
3. Parametre zvárania
Typ prúdu: Odporúča sa používať reverzné pripojenie s jedným prúdom (DC-), to znamená, že zvárací drôt je pripojený k kladnej elektróde a obrobok je pripojený k zápornej elektróde.
Aktuálny rozsah: V závislosti od priemeru drôtu a polohy zvárania je aktuálny rozsah zvyčajne medzi 150-250 a.

Rozsah napätia: Odporúča sa riadiť napätie medzi 20-30 v.
Rýchlosť zvárania: Udržujte miernu rýchlosť zvárania a vyhnite sa príliš rýchlemu alebo príliš pomalému. Príliš rýchlo môže spôsobiť neúplnú fúziu a príliš pomalý môže spôsobiť nadmerný vstup tepla.
Dĺžka oblúka: Dĺžka oblúka by sa mala riadiť približne 4-6 mm. Oblúk, ktorý je príliš dlhý, môže viesť k nedostatočnej ochrane a produkovať póry; Oblúk, ktorý je príliš krátky, môže spôsobiť zlú zmáčateľnosť.
4. Prevádzkové zručnosti
Uhol pištole: Zváracia pištoľ by sa mala udržiavať v koncovom uhle 15 stupňov -20, aby sa zabránilo nedostatočnému roztaveniu okraja zvaru v dôsledku nadmerného uhla.
Rýchlosť napájania vodiča: Rýchlosť napájania drôtu by sa mala zhodovať s rýchlosťou zvárania, aby sa zabezpečila stabilný oblúk a rovnomerná tvorba zvaru.
Čistý povrch: Pred zváraním sa uistite, že zváracia plocha je bez oleja, hrdze a nečistôt, aby ste zabránili zváraniu defektov.
Ako objednať
| Typ | ER308L | ER308L |
|---|---|---|
| Materiál | Austenitická nehrdzavejúca oceľ s nízkym obsahom uhlíka (menšia alebo rovná 0. 03% C) s dobrým odporom korózie a zvárateľnosti. | Austenitická nehrdzavejúca oceľ s nízkym obsahom uhlíka (menšia alebo rovná 0. 03% C) s dobrým odporom korózie a zvárateľnosti. |
| Zváranie | Tigový | Mig |
| Veľkosť | {{0}}. 8mm, 1. 0 mm, 1,2 mm, 1,6 mm, 2,0 mm, 2,4 mm, 3,2 mm, atď. | {{0}}. 8mm, 1. 0 mm, 1,2 mm, 1,6 mm, 2,0 mm, 2,4 mm, 3,2 mm, atď. |
| Torelancia | (-0. 04\/-0. 01) mm | (-0. 04\/-0. 01) mm |
| Spracovanie | Kreslenie za studena, úpravy tepla, čistenie povrchu, kontrola kvality, vinutie a balenie. | Kreslenie za studena, úpravy tepla, čistenie povrchu, kontrola kvality, vinutie a balenie. |
| Balenie | 5 kg\/box alebo 15 kg\/roll | 5 kg\/box alebo 15 kg\/roll |
| M.O.Q | 1 tona | 1 tona |
Populárne Tagy: ER308L zváracie drôty z nehrdzavejúcej ocele, Čína, výrobcovia, dodávatelia, továreň, spoločnosť, veľkoobchod, zľavu, nákup, nízka cena, vysoká kvalita, výrobky
Tiež sa vám môže páčiť


Zaslať požiadavku